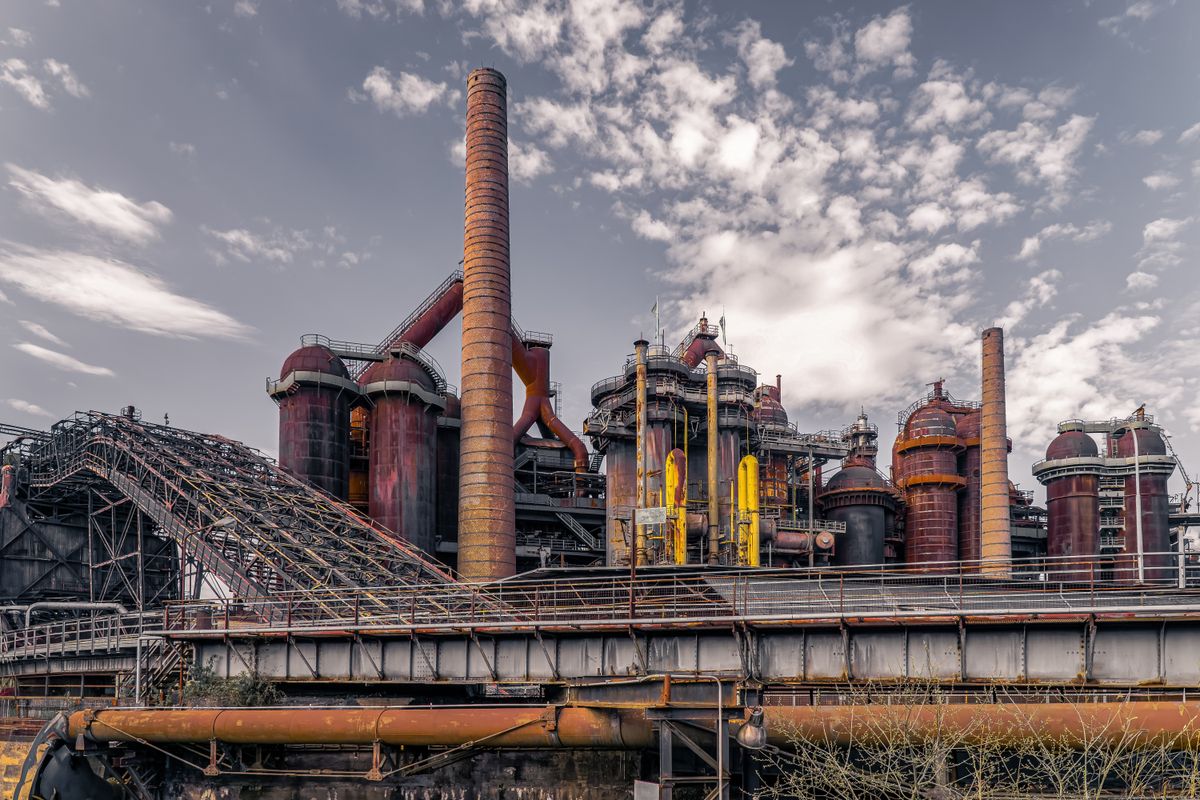
À Gand, ArcelorMittal Belgium et ses partenaires viennent de boucler la première phase d’un pilote de captage du CO2 installé directement sur les gaz de haut fourneau. Le chiffre clé annoncé le 28 octobre est un taux de captage supérieur à 90 %, obtenu sur un gaz industriel réel, chargé de poussières et de composés soufrés. Pour un ingénieur procédés, ce n’est pas un détail : c’est précisément ce type de gaz qui fait échouer les transpositions de laboratoire.
Plan de l'article
Ce que le pilote a démontré #
Le projet associe ArcelorMittal à Mitsubishi Heavy Industries (MHI), au minier BHP et à Mitsubishi Development. Selon le communiqué commun repris par EUROMETAL, l’unité pilote a séparé le CO2 des gaz de haut fourneau à des taux supérieurs à 90 %. Le procédé testé est le procédé Advanced KM CDR de MHI, une technologie d’absorption du CO2 par solvant que le constructeur a déjà déployée sur des fumées de centrales et d’usines chimiques.
D’après SteelOrbis, cette première phase a cumulé plus de 4 500 heures de fonctionnement. Le point mis en avant par les partenaires est la robustesse : le procédé a tenu sur un gaz contenant poussières, composés soufrés et autres contaminants, ce qui était l’une des grandes inconnues du captage appliqué à la sidérurgie.
À lire Hydrogène : Bruxelles remet sa stratégie européenne en consultation jusqu’au 23 novembre
Un captage en précombustion
Le pilote a travaillé sur le gaz de haut fourneau avant sa combustion. Ce gaz est un mélange où l’on trouve notamment du CO2 et du monoxyde de carbone, aujourd’hui valorisé comme combustible sur le site pour produire chaleur et électricité. Seul le CO2 a été retiré pendant cette phase. Le monoxyde de carbone reste donc disponible pour les usages énergétiques de l’usine, avec une contrepartie que les partenaires reconnaissent eux-mêmes : sa combustion émet à son tour du CO2.
Ce choix a une logique de génie des procédés. Capter avant combustion permet de traiter un gaz plus concentré en CO2 que des fumées diluées dans l’air, ce qui favorise en général le transfert de matière dans l’absorbeur et limite le débit à traiter par tonne captée. En revanche, il impose de gérer en amont un gaz sale, d’où l’importance de la démonstration sur la tenue face aux contaminants.
Jusqu’à 24 % d’intensité carbone en moins, sur le papier #
Les études d’ingénierie menées en parallèle estiment qu’un captage à pleine échelle sur ce gaz de haut fourneau pourrait réduire l’intensité CO2 globale du site de Gand de 24 % au maximum. Il s’agit d’une projection, pas d’un résultat mesuré, et le communiqué ne donne ni coût d’investissement, ni capacité annuelle de captage, ni calendrier d’industrialisation.
Pour situer l’enjeu, le site belge compte deux hauts fourneaux pour une capacité d’environ 5 millions de tonnes d’acier brut par an, selon EUROMETAL. La même source rappelle que la filière haut fourneau représente encore environ 70 % de la production mondiale d’acier. C’est ce qui donne de l’intérêt à l’expérience : si l’on ne remplace pas ces installations du jour au lendemain, il faut des solutions de dépollution qui se greffent sur l’existant.
Les partenaires vont plus loin en affirmant qu’en appliquant le captage à plusieurs points d’émission de l’usine, l’approche pourrait contribuer à une intensité d’émissions proche de zéro. Ben Ellis, vice-président marketing et durabilité de BHP, qualifie les résultats de « très prometteurs ».
Deuxième phase : des fumées beaucoup plus variables #
La suite du programme change de nature. La deuxième phase portera sur le captage en postcombustion, sur les fumées du four de réchauffage du train à bandes à chaud, celui qui remonte les brames en température avant laminage. Ce four brûle un mélange de gaz de cokerie, de gaz de haut fourneau, de gaz de convertisseur à oxygène et de gaz naturel.
Pour l’exploitant d’une unité de captage, c’est un cas plus difficile. La composition des fumées varie avec la proportion de chaque combustible, donc la teneur en CO2 et les impuretés fluctuent. L’absorbeur et la colonne de régénération doivent alors s’adapter à un régime moins stable que sur un gaz de haut fourneau. Les résultats doivent servir à mettre à jour les études d’ingénierie et de déploiement en vue d’une éventuelle installation à pleine échelle.
Ce qu’il faut retenir pour les procédés industriels #
L’intérêt du pilote de Gand dépasse l’acier. Il montre qu’une technologie d’absorption éprouvée sur des fumées de combustion peut être transposée à un gaz de procédé complexe à condition de valider sa tenue sur des milliers d’heures, en conditions réelles. C’est la même démarche que pour toute montée en échelle : du laboratoire au pilote, puis du pilote à l’unité industrielle, avec à chaque étape des inconnues sur l’encrassement, la dégradation du solvant et la consommation d’énergie de régénération.
À lire UPM inaugure à Leuna une bioraffinerie qui transforme le bois en produits chimiques
Il reste aussi une question que le pilote ne tranche pas : que faire du CO2 capté. Sans infrastructure de transport et de stockage, ou sans débouché d’utilisation, une unité de captage à pleine échelle n’a pas de sens économique. C’est l’autre chantier à suivre en Belgique et en mer du Nord dans les prochains mois.